Jak barwnik wpływa na połysk, krycie i odbiór koloru detali z tworzywa
Spis treści
- Dobór pigmentów i ich wpływ na jakość
- Rola dodatków procesowych w barwieniu
- Innowacje w technologii barwienia
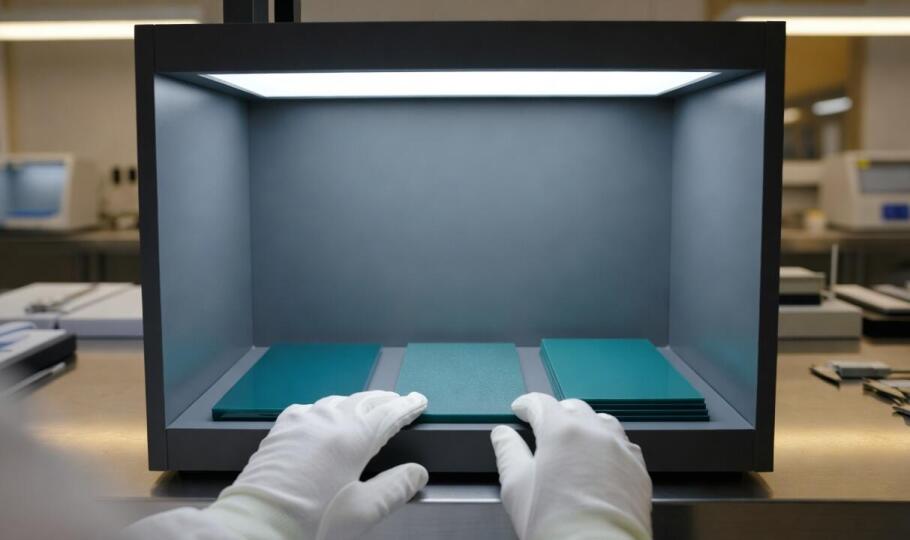
Na linii wtryskowej ta sama receptura koncentratu daje na próbce laboratoryjnej jeden odcień, po formowaniu gotowego detalu inny, a w oświetleniu hali produkcyjnej jeszcze kolejny. Zjawisko to wynika z odmiennych warunków świetlnych, zmiennych parametrów przetwórstwa oraz sposobu rozproszenia pigmentu w masie polimerowej. Producenci wyrobów często zapominają, że ostateczny wygląd kształtki to zawsze wypadkowa właściwości użytej chemii i fizycznej budowy samego detalu. Zrozumienie mechanizmów optycznych zachodzących w tworzywie pozwala uniknąć kosztownych błędów podczas skalowania produkcji.
Wpływ pigmentu i budowy detalu na krycie oraz połysk
Rodzaj użytego pigmentu determinuje zdolność do maskowania podłoża, znaną w branży jako siła krycia. Rozmiar cząstek bezpośrednio wpływa na sposób, w jaki polimer wchodzi w interakcję ze światłem widzialnym. Cząstki o optymalnie dobranej średnicy maksymalizują rozproszenie promieni i zwiększają nieprzepuszczalność materiału. Zbyt drobne frakcje często powodują niepożądaną przezroczystość, co utrudnia zamaskowanie ewentualnego przemiału dodanego do bazy. Równie ważny pozostaje stopień rozproszenia substancji chemicznej w tworzywie bazowym. Nierównomierne rozprowadzenie w ślimaku skutkuje powstawaniem smug, aglomeratów i lokalnymi spadkami nasycenia koloru. Dobrze zhomogenizowana mieszanka wydobywa pełną głębię barwy i utrzymuje jej stabilność na całym przekroju wyrobu.
Parametry fizyczne samej formy wtryskowej radykalnie modyfikują ostateczną percepcję odcienia. Gładka powierzchnia o wysokim połysku odbija światło kierunkowo i optycznie nasyca kolor. Matowe lub teksturowane wykończenie formy rozprasza promienie w wielu kierunkach, przez co ten sam zabarwiony polimer wydaje się jaśniejszy i mniej intensywny. Ogromne znaczenie dla optyki ma również grubość ścianki kształtki. Przykładowo, przy formowaniu elementów z polipropylenu (PP), fragmenty obudowy o grubości zaledwie 1 milimetra przepuszczają znaczną część światła, ujawniając cechy tła za detalem. Z kolei pogrubione strefy montażowe tego samego wyrobu kumulują cząstki barwiące i sprawiają wrażenie wyraźnie ciemniejszych, mimo zastosowania dokładnie tej samej dawki koncentratu.
Przeczytaj również: Co naprawdę oznacza barwienie tworzyw i jakie ma postacie handlowe
Ocena wizualna a różnice między partią próbną i seryjną
Utrzymanie powtarzalności barwy wymaga ścisłego dopasowania składu chemicznego do technologii przetwórstwa oraz warunków końcowego użytkowania. Wykorzystywany na produkcji barwnik do tworzyw sztucznych reaguje z bazą polimerową pod wpływem wysokiej temperatury i sił ścinających w cylindrze wtryskarki. Praktyka dowodzi, że niezbędne jest uwzględnienie specyfiki konkretnego granulatu już na początkowym etapie projektowania koloru. Przedsiębiorstwo GRANCOLOR modyfikuje mieszanki pigmentowe i dodatki procesowe w taki sposób, aby znosiły one zmienne warunki termiczne bez degradacji odcienia. Stabilnie skomponowana chemia ułatwia wyeliminowanie metamerii. Zjawisko to sprawia, że dwa detale wyglądają identycznie w naturalnym świetle słonecznym, ale całkowicie rozmijają się kolorystycznie pod lampami jarzeniowymi na hali montażowej.
Największe wyzwania kolorystyczne pojawiają się podczas przenoszenia produkcji ze skali mikro na pełny wymiar seryjny. Różnice między partią próbną a seryjną wynikają zazwyczaj ze zmienności parametrów samego surowca bazowego. Wystarczy drobna zmiana lepkości tworzywa lub wskaźnika szybkości płynięcia (MFI) w nowej dostawie, aby układ uplastyczniający generował inne opory i inaczej rozcierał cząstki pigmentu. Przykładowo, niedostatecznie wysuszony poliamid w produkcji seryjnej spowoduje mikroporowatość powierzchni, co natychmiast obniży połysk i zmatowi barwę, mimo poprawnego wyniku testów na małej próbce. Zmianę koloru prowokują także wahania temperatury chłodzenia formy, które zmieniają krystaliczność polimeru, wpływając bezpośrednio na jego przezroczystość.
Ostateczny odbiór wizualny detali zależy od precyzyjnego zgrania chemii ze zjawiskami fizycznymi zachodzącymi w procesie przetwórstwa. Tylko kompleksowe podejście, obejmujące wielkość cząstek, geometrię wyrobu oraz zjawiska optyczne, pozwala uzyskać spójne kolorystycznie serie. Skrupulatna weryfikacja parametrów wtrysku i stabilna formulacja materiału skutecznie zabezpieczają ciągłość pracy przed niespodziewanymi odchyleniami odcienia.
 Dziękujemy za ocenę artykułu
 Błąd - akcja została wstrzymana
Polecane firmy
-

Maria Mirowska Firma Usługowa - Tapicerstwo Meblowe
Tapicerzy - usługi
woj. małopolskie31-523 Kraków, Zyblikiewicza 5
-

Top Panel Andrzej Turczyn Joanna Turczyn
Panele, podłogi
woj. dolnośląskie59-220 Legnica, Bagienna 1
-

-
Pamirex Remonty i Wykonczenia Paweł Hawro
Czyszczenie - usługi
woj. zachodniopomorskie78-550 Czaplinek, Lipowa 35 lok. 1
Przeczytaj także
-
 Architektura wnętrz i dekorowanie
Czym się różnią rolety od żaluzji?
Rolety oraz żaluzje od dawna skutecznie konkurują z innymi, tradycyjnymi rodzajami osłon okiennych. Nie znaczy to jednak, że nie mogą być ich uzupełnieniem. Wszystko zależy od indywidualnego zamysłu...
-
 Remonty i renowacje
Znaczenie wentylacji w gastronomicznych lokalach
Wentylacja odgrywa kluczową rolę w gastronomii, wpływając na jakość powietrza, komfort pracowników oraz bezpieczeństwo żywności. Usługi wentylacyjne pomagają w eliminacji nieprzyjemnych zapachów,...
-
 Meble
Jak wybrać odpowiednią patelnię żeliwną do przygotowywania dań jednogarnkowych?
Wybór odpowiedniej patelni żeliwnej jest kluczowy dla przygotowywania pysznych dań jednogarnkowych. Te naczynia wyróżniają się doskonałą przewodnością ciepła oraz trwałością, co czyni je idealnymi do...
-
 Architektura wnętrz i dekorowanie
Kuchnia lakierowana czy matowa, która będzie lepsza?
Urządzenie swojej kuchni może być bardzo przyjemne, zwłaszcza gdy jest to ulubione miejsce w domu. Różnorodność trendów w temacie wystroju takich wnętrz sprawia, że decydowanie o ostatecznym...